精密模具配件是注塑模、沖壓模、壓鑄模、端子模里面的功能與結構零件,分為標準件和非標定制件;
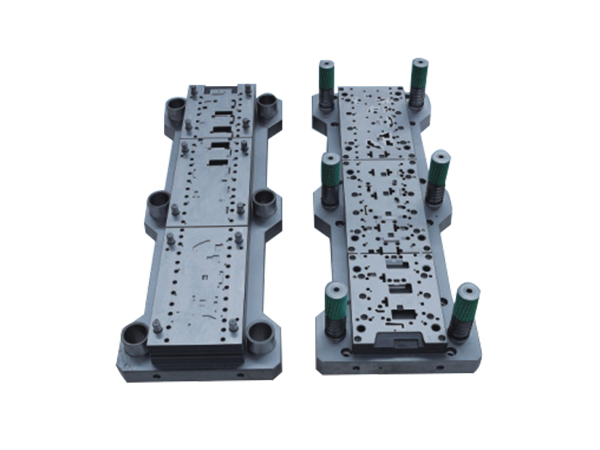
?
下面就來看一看精密模具配件選型注意要點有哪些?
一、材質與工況匹配
1. 冷沖壓、沖頭、凹模、耐磨鑲件:優(yōu)選DC53 / SKD11;高壽命、薄刃沖裁選用鎢鋼硬質合金;鎢鋼脆性大,避免承受沖擊載荷。
2. 塑膠模成型鑲件、透明 / 腐蝕性塑膠:選S136,防銹耐腐蝕;
3. 壓鑄、熱成型工況:選用熱作鋼SKD61(H13),抗熱疲勞、耐高溫;
4. 導向類導柱導套:SUJ2 軸承鋼;需要自潤滑選銅合金 / 自潤滑導套;
5. 需要強化散熱:選用鈹銅鑲件;
二、精度、公差與形位公差
1. 根據產品要求確定配件公差等級,精密模具關鍵配合面一般 IT5~IT7;尺寸公差常見 ±0.002~±0.005?mm。
2. 不能只標尺寸公差,必須明確形位公差:垂直度、平行度、同軸度、圓度;很多模具故障來源于形位超差,不是單純尺寸超差。
3. 明確表面粗糙度:導向配合面 Ra0.4?0.8μm;鏡面成型面 Ra≤0.2μm;摩擦運動面粗糙度不能過高,否則容易咬死磨損。
4. 區(qū)分空載圖紙公差和裝配后實際配合效果,考慮裝配累積誤差。
三、熱處理要求
1. 明確硬度范圍,避免只寫一個硬度值(例 HRC58?62,不要寫 HRC60);
2. 高精密零件要求真空淬火,必要增加深冷處理,減少殘余應力,防止后期變形;
3. 薄刃、尖角位置,避免熱處理應力集中開裂;圖紙尖角做工藝 R 角;
4. 重要配件要求供應商提供硬度檢測報告。
四、配合間隙選型
1. 導向副(導柱?導套):間隙過小容易發(fā)熱咬死;間隙過大造成定位偏移、披鋒;按模具大小、運行速度選取合理間隙。
2. 沖頭與凹模:沖裁間隙根據材料厚度、材質確定;間隙過小沖頭易斷,間隙過大毛刺大。
3. 滑動件(斜頂、滑塊):運動配合預留合理間隙,同時設置耐磨塊,避免直接硬對硬摩擦。
五、表面處理選擇
- 氮化:提升表面硬度、耐磨性,適合滑動摩擦件;注意氮化層厚度,避免氮化層剝落。
- 鍍鉻:防銹、耐磨;注意鍍層厚度,鍍層過厚會改變配合尺寸。
- 注意:成型腐蝕性塑膠,優(yōu)選用耐腐蝕鋼材本體,不要單純靠鍍層防銹,鍍層破損后會快速腐蝕。



